Hangi yağ kullanılır?
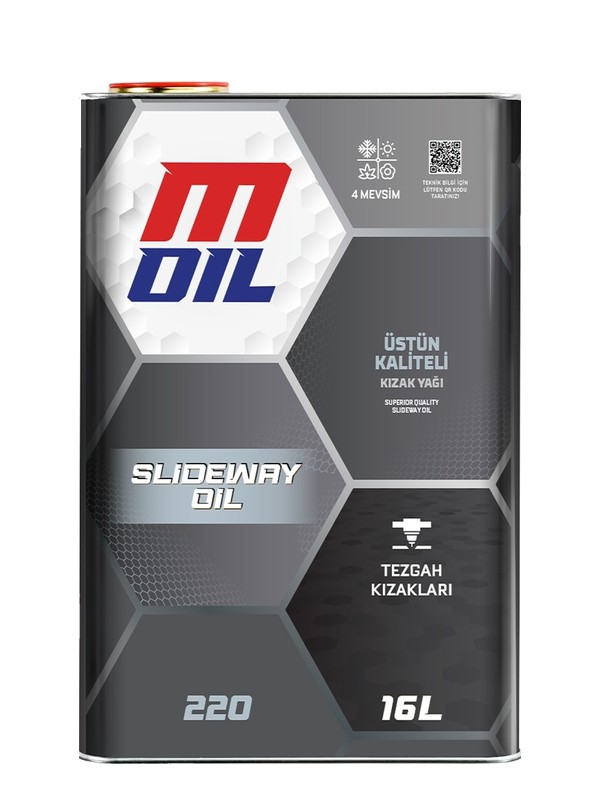
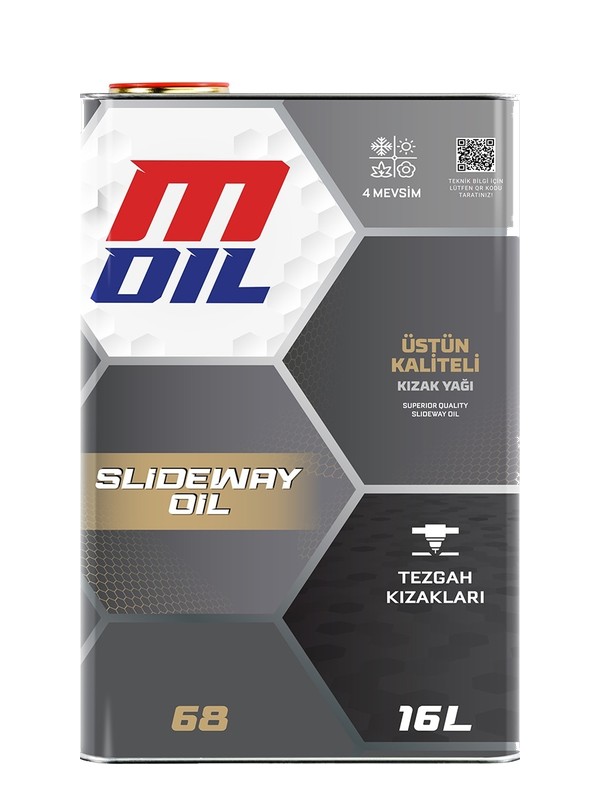
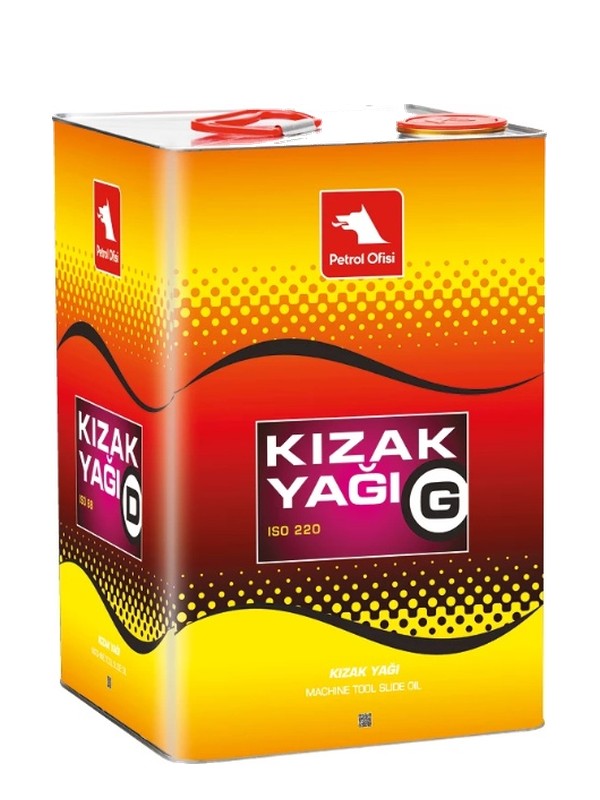
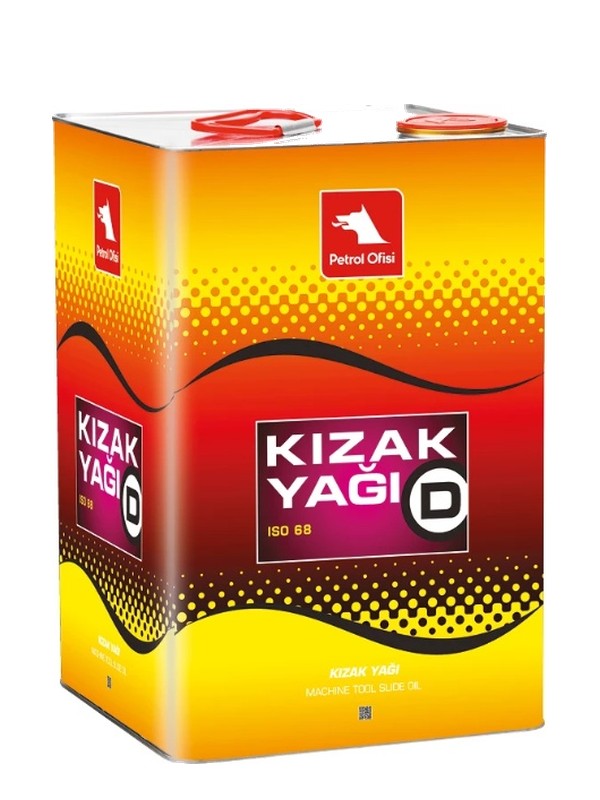
CNC işleme merkezleri, torna, freze, taşlama ve planya tezgahlarının kızaklarında özel kızak yağı kullanılır. Bu yağlar DIN 51502 ve ISO 6743-13 sistemine göre CGLP (kızak yağları, aşınma önleyici ve yapışma-kaymayı önleyici katkılı) tipindedir. Pratik seçim kuralı basittir: yatay kızaklarda ISO VG 68, dikey veya eğik kızaklarda ISO VG 220 kullanılır. Bazı tezgah markaları ISO VG 32 veya 46 da belirtebilir; sınıfı üretici tespit eder.
Dikey kızaklarda daha koyu yağ kullanılmasının nedeni, yağın yerçekimiyle akıp gitmesini engelleyerek kızak yüzeyinde kalmasını sağlamaktır. Yatay kızakta ise ISO VG 68 yağ, merkezi yağlama pompasından kolayca gelir ve kızağa yayılır.
Kızak yağının ayırt edici özelliği stick-slip (yapış-kay) etkisini önlemesidir. Düşük hızlarda, özellikle hassas takım yolu hareketlerinde, kızak yüzeyi bir yapışıp bir kayarsa hareket titrek ve düzensiz olur; yüzey kalitesi ve ölçü hassasiyeti bozulur. Kızak yağları bu etkiyi azaltmak için özel sürtünme düzenleyici katkılar içerir. Ayrıca yağın yapışkanlığı sayesinde kızak yüzeyi üzerinde kalır, soğutma suyu ve talaşla yıkanıp gitmez. Ürünler için kızak yağları kategorisine, ayrıntılar için kızak yağı nedir yazımıza bakabilirsiniz.
Seçim tablosu
| Kızak tipi / koşul | Önerilen yağ | Not |
|---|---|---|
| Yatay kızak (torna, freze tablası, CNC X-Y) | ISO VG 68, CGLP kızak yağı | En yaygın seçim; merkezi yağlamaya uygundur. |
| Dikey / eğik kızak (sütun, Z ekseni, ram) | ISO VG 220, CGLP kızak yağı | Yağ yerçekimiyle akıp gitmesin diye koyu seçilir. |
| Çok hassas düşük hızlı eksen | Yüksek yapışkanlıklı, stick-slip önleyici CGLP | Titreme ve bozuk yüzey kalitesini azaltır. |
| Bol kesme sıvısı ve emülsiyon kullanılan tezgah | Suya dayanıklı, ayrışma özellikli kızak yağı | Yağ suyla yıkanmasın, sıvıyı bozmasın. |
| Doğrusal (lineer) kılavuz ve bilyalı vida | Üretici önerisi: ISO VG 32-68 yağ veya gres | Bazı lineer sistemler gresle yağlanır; kılavuza bakın. |
| Soğuk atölye | Daha düşük viskoziteli kızak yağı | Merkezi yağlamada akış sorunu olmasın. |
Nelere dikkat edilmeli?
Hidrolik yağı kızağa uygun değildir. Hidrolik yağlar kızak yüzeyine tutunacak yapışkanlık katkısı ve stick-slip önleyiciler içermez. Merkezi yağlamada hidrolik yağ kullanılırsa kızaklar zamanla aşınır ve hareket titrek olur. Yalnızca kızak yağı kullanın.
Kesme sıvısı (bor yağı) ile uyum. CNC tezgahlarında kızak yağı kaçınılmaz olarak soğutma sıvısına karışır. Uyumlu bir kızak yağı, sıvının kalıcı olarak köpürmesine, bulanmasına veya bakteri üremesine neden olmamalıdır; ayrıca suyla tamamen yıkanmayıp kızakta kalabilmelidir. Bu uyum için üretici onaylı veya "kesme sıvısıyla uyumlu" kızak yağlarını tercih edin. Bor yağı hakkında bor yağı karışım oranı rehberimize göz atabilirsiniz.
Merkezi yağlama sistemi. Çoğu CNC'de otomatik merkezi yağlama pompası vardır. Pompanın tankında yağ seviyesi azalırsa uyarı verir. Yağ seviyesini takip edin, tankı temiz doldurun. Filtre veya dağıtıcı bloklar tıkanırsa kızağa yağ gitmez.
Viskozite hatası. Dikey kızakta çok ince yağ, kızak yüzeyinde tutunmadan akar ve kuru çalışma sorunu yaratır. Yatay kızakta çok koyu yağ ise pompa ve dağıtıcıda tıkanma yapar.
Karıştırma. Farklı kızak yağlarını karıştırmaktan kaçının; katkı uyumsuzluğu stick-slip önleyici etkiyi bozabilir. Yağ markası değişirken tank boşaltılır ve hatlar yeni yağla doldurulur.
Kesin seçim için ekipman/araç kılavuzundaki yağ sınıfını esas alın.
Ne sıklıkla değiştirilir / kontrol edilir?
Kızak yağı kayıplı bir sistemdir: Merkezi yağlama pompası kızağa belirli aralıklarla yağ verir ve yağ kullanılırken tükenir, geri dönmez. Bu nedenle "değişim süresi" yerine tank seviyesi ve besleme kontrolü önemlidir. Genel uygulamada merkezi yağlama tankı seviyesi haftalık, pompa basıncı ve dağıtıcılar üç ila altı ayda bir kontrol edilir. Tank yılda bir boşaltılıp temizlenir.
- Merkezi yağlama tankının seviyesini haftalık kontrol edin.
- Kızak sıyırıcılarını (wiper) ve körükleri talaş ve hasar yönünden inceleyin.
- Kızak yüzeyinde ince ve düzgün yağ filmi olup olmadığına bakın.
- Soğutma sıvısı yüzeyinde toplanan kaçak yağı alın.
- Pompa uyarısı veya yağlama alarmı varsa tezgahı çalıştırmadan önce giderin.
Bu bilgiler genel uygulamadır; yağlama aralığı ve miktarı tezgah üreticisi tarafından belirlenir.
Sık Sorulan Sorular
CNC tezgahında hangi kızak yağı kullanılır?
Yatay kızaklarda genellikle ISO VG 68, dikey kızaklarda ISO VG 220 CGLP tipi kızak yağı kullanılır. Bazı tezgahlarda üretici başka viskozite belirtebilir. Kullanım kılavuzundaki yağ sınıfı ve yağlama tablosu esas alınmalıdır.
Stick-slip nedir ve neden önemlidir?
Stick-slip, kızağın düşük hızda yapışıp kayması sonucu hareketin titrek ve düzensiz olmasıdır. CNC işlemede ölçü hatası ve kötü yüzey kalitesine yol açar. Kızak yağları bu etkiyi azaltmak için özel katkılar içerir; hidrolik yağlarda bu katkılar bulunmaz.
Kızak yağı kesme sıvısına karışırsa ne olur?
Her tezgahta bir miktar kaçak yağ sıvıya karışır. Uyumlu kızak yağları sıvıyı bozmadan yüzeyde toplanır ve sıyrılabilir. Uyumsuz yağlar köpürme, kötü koku ve bakteri artışına katkıda bulunabilir. Yüzeyde biriken yağı düzenli olarak alın.
Kızak yağı yerine hidrolik yağ kullanılabilir mi?
Önerilmez. Hidrolik yağ kızağa tutunma ve stick-slip önleme özelliği taşımaz; zamanla kızak aşınması ve hassasiyet kaybı oluşur. Kızaklarda özel olarak kızak yağı kullanılmalıdır.
Merkezi yağlamada yağ sürekli azalıyor, normal mi?
Evet, kızak yağı kayıplı yağlamada tüketilir. Ancak tüketim aniden artıyorsa sızıntı, kopmuş hat veya yanlış ayarlı pompa olabilir. Tüketim sıfıra yakınsa dağıtıcı veya filtre tıkanıklığı vardır; her iki durumda da yağlama sistemini kontrol edin.